本文从粉体烧结、精密研磨、热装装配的制造链路切入,结合选矿尾矿与医药强碱两例现场全生命周期数据,呈现陶瓷球阀的实际磨损表现与运维规范,帮助读者建立从出厂质检到停机检修的完整认知。
站在客户视角讲述一只陶瓷球阀的“出生到退役”,是阀门公司官网最具转化力的新闻体裁。它既展示制造实力,也回应了终端用户对寿命与维护的真实关切。
制造起点是粉体配方。高纯α-氧化铝或钇稳定氧化锆粉经球磨细化至亚微米级,加入适量增韧相后等静压成型,再进入1700–2100℃隧道窑烧结,致密度需>98%。烧结后的毛坯由金刚石数控磨床加工球体,圆度控制≤0.005mm,阀座密封面抛光至Ra0.1μm以下,确保硬密封副零间隙贴合。
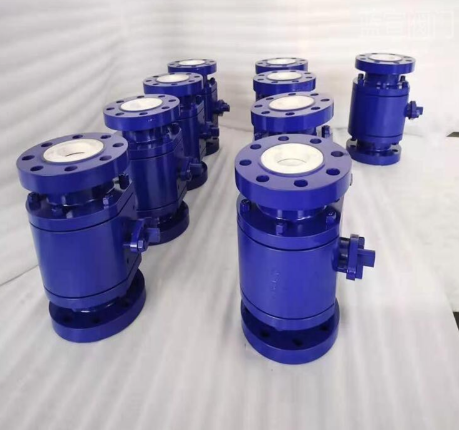
装配环节决定可靠性。金属阀体(WCB或316L)与陶瓷件采用热装过盈配合,温差工艺使陶瓷内衬在冷却后牢固嵌合;阀杆处设置防吹出结构与石墨填料,补偿陶瓷与金属热膨胀系数差异。每台阀门需通过壳体2.5倍公称压力爆破测试及VI级泄漏检验,并附第三方硬度报告(HRA≥88)。
我们追踪了西南某千万吨级选矿厂的实地数据:DN150全衬氧化铝陶瓷球阀用于尾矿浓度62%的干线,流速3.8m/s,此前金属硬密封阀平均145天更换一次,单次停机损失约18万元;换装陶瓷球阀后连续运行512天,拆检显示密封面磨损仅0.08mm,预估总寿命超36个月。维护动作仅为每6个月补充阀杆高温润滑脂,未触发任何腔体解体。
另一个医药中间体客户的强碱输送支路则选择了氧化锆球体+316L阀体方案。介质为pH13的氢氧化钠与微量催化剂颗粒,温度波动-10℃至120℃。运行14个月后复检,陶瓷表面无晶化裂纹,金属阀体零腐蚀,客户将同规格采购从年度4台缩减为备用1台。
运维红线必须写入交付文档:禁止带压敲击阀体;管道吹扫需使用无油洁净气;长期停用采用半开位防止阀座粘连;发现下游微量渗漏先核查压盖螺母,确认陶瓷裂纹才返厂,不可现场焊接修补。数字化趋势下,高端型号已在阀座背部集成光纤光栅,实时监测冲击声发射,实现视情更换。
官网编辑将此文归类为“客户见证+工艺透明”栏目,标题嵌入“陶瓷球阀制造工艺”“全生命周期案例”,首段点明寿命对比数据,便于爬虫提取结构化信息并提升转化页权重。


